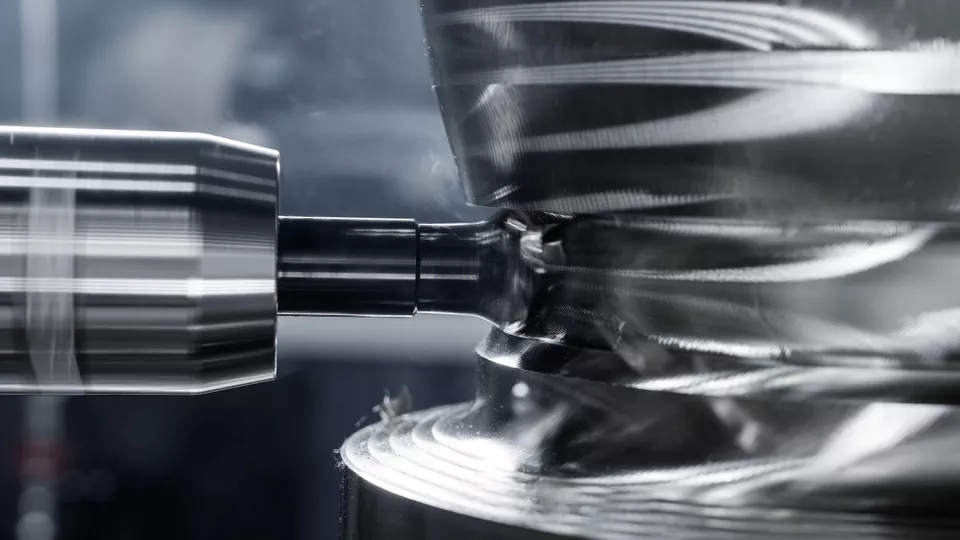
Sandvik Coromant: Stabilare profilfräsning ska minska risken vid dyr bearbetning
Vid profilfräsning behöver instabilitet inte innebära ett plötsligt verktygshaveri. Problemen kan i stället visa sig genom lägre matningshastigheter, kortare perioder av obemannad bearbetning och försiktigare skärdata.
När komponenterna dessutom tillverkas i material som titan, duplexa rostfria stål och värmebeständiga superlegeringar blir en stabil och förutsägbar process allt viktigare.
Alvaro Ruiz, Global Product Application Specialist på Sandvik Coromant, pekar på processäkerhet och kontrollerat slitage som centrala faktorer för att kunna höja produktiviteten utan att samtidigt öka risken.
Små variationer kan skapa stora problem
Profilfräsning inom bland annat flyg-, energi-, verktygs- och formindustrin sker ofta under krävande förhållanden. Djupa kaviteter, tunna väggar och långa verktygsutstick kombineras med material som genererar höga temperaturer och kan ge svårkontrollerad spånbildning.
Små variationer i spånbelastning, vibrationer och skärens stabilitet kan då byggas upp över tid. När processen blir mindre förutsägbar är en vanlig reaktion att minska skärdata eller begränsa den obemannade bearbetningen för att skydda komponenten.
Resultatet kan bli lägre produktivitet och sämre utnyttjande av verktygen.
Skärkrafterna avgörande för stabiliteten
En central fråga är hur skärkrafterna riktas och fördelas. Höga radiella krafter kan öka vibrationerna, framför allt vid långa verktygsutstick eller bearbetning av flexibla komponenter.
Verktygsgeometrin får därför stor betydelse. Genom att balansera axiella och radiella krafter går det att minska vibrationerna utan att ge avkall på skäreggens stabilitet.
Även strategier med hög matning kan användas. Ett mindre axiellt skärdjup i kombination med runda skär kan i vissa profileringsoperationer minska de radiella krafterna samtidigt som matningen och materialavverkningen kan ökas.
Mikrorörelser påverkar slitaget
Även mycket små rörelser i skärets infästning kan påverka spåntjockleken och belastningen på skäreggen. Det kan i sin tur skapa ojämnt slitage mellan verktygets olika tänder och öka risken för oväntade eggbrott.
För verkstäder som bearbetar komponenter med höga värden blir därför ett jämnt och förutsägbart slitage viktigt. När verktygsbyten kan planeras minskar risken för både oplanerade stopp och kassationer.
Det är också den princip Sandvik Coromant har utgått från vid utvecklingen av den nya rundskärsfräsen CoroMill MR20 för profil- och planfräsning.
Ny konstruktion ska öka processäkerheten
CoroMill MR20 är utvecklad för bland annat rostfria stål, värmebeständiga superlegeringar och stål. Konstruktionen har en stor kontaktyta mellan skär och verktygskropp för att minska mikrorörelser under belastning.
Verktyget använder ett sexeggat runt skär med en robust konstruktion för att hantera varierande ingrepp och samtidigt bibehålla eggstabiliteten.
För bearbetning av bland annat titan och värmebeständiga superlegeringar har verktyget också ett integrerat underkylsystem. Syftet är att minska temperaturen i skärzonen och bidra till ett jämnare slitage.
Förutsägbarhet viktigare när komponentvärdet stiger
För Sandvik Coromant handlar utvecklingen ytterst om att flytta fokus från maximal prestanda under ideala förhållanden till en process som kan köras stabilt över tid.
Det blir särskilt betydelsefullt vid bearbetning av komponenter med höga värden. En kasserad flygkomponent eller ett avbrott under en lång bearbetningscykel kan snabbt bli betydligt dyrare än värdet av marginellt högre skärhastigheter.
En stabilare process kan i stället ge möjlighet till högre matning, längre obemannade bearbetningscykler och färre operatörsingripanden.
